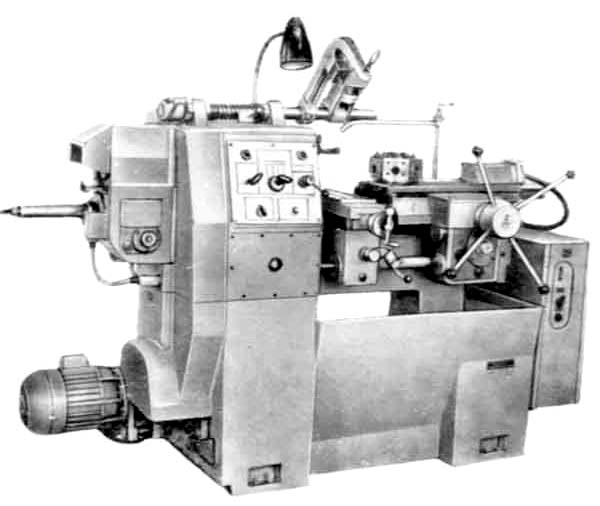
Токарно-револьверный станок 1Н325
По запросу
Токарно-револьверный станок 1Н325 относится к группе «Токарно-револьверные станки». Основные справочные параметры: Ø 25, Новочеркасск. Цена, комплектация и срок поставки уточняются по запросу.
Описание
Токарно-револьверный станок 1Н325: описание и характеристики
Токарно-револьверный станок 1Н325 относится к группе «Токарно-револьверные станки». Основные справочные параметры: Ø 25, Новочеркасск.
Для оформления заказа добавьте станок в корзину. Если нужно уточнить характеристики, комплектность, состояние, цену или условия поставки, используйте кнопку «Задать вопрос».
Цена и срок поставки предоставляются по запросу.Карточка не содержит заявления о наличии конкретного экземпляра на складе.
Технические характеристики
| Страна производства | СССР |
|---|
Подробные характеристики
| Наименование параметра | 1Н318 | 1Н325 | 1Г325 | 1Д325п |
| Класс точности станка Н по ГОСТ 8—71 | Н | Н | Н | П |
| Наибольший диаметр обрабатываемого изделия над станиной, мм | 250 | 320 | 320 | 320 |
| Наибольший диаметр круглого обрабатываемого прутка на переднем зажиме (в цанге), мм | 18 | 25 | 25 | 25 |
| Наибольшая сторона квадрата обрабатываемого прутка, мм | 12 | 17 | 17 | 17 |
| Наибольший размер шестигранного прутка (диаметр вписанной окружности), мм | 16 | 22 | 22 | 22 |
| Наибольший диаметр обрабатываемой заготовки в патроне над суппортом, мм | 130 | 160 | 120 |
| Наибольшая длина обрабатываемого изделия в патроне, мм | 125 |
| Наибольшая рекомендуемая длина обрабатываемого изделия в патроне, мм | 50 |
| Наибольшая длина подачи прутка, мм | 0..45 | 0..80 | 0..80 |
| Наибольшая длина обработки прутка в цанге или в патроне, мм | 100 | 140 | 140 | 100 |
| Наибольшая длина обрабатываемого прутка в зажимной и подающей трубе, мм | 3000 | 3000 |
| Рекомендуемая длина обрабатываемого прутка в зажимной и подающей трубе, мм | 2200 | 1200 |
| Диаметр отверстия в шпинделе, мм | 31 | 40 | 40 | 40 |
| Высота центров, мм | 125 | 160 | 180 | 170 |
| Расстояние от торца шпинделя до плоскости револьверной головки, мм | 90..250 | 114..400 | 70..400 | 70..500 |
| Наибольший диаметр резьб, нарезаемых плашками по стали средней твердости, мм | М12 | М14 | М14 |
| Наибольший диаметр резьб, нарезаемых метчиками по стали средней твердости, мм | М10 | М10 | М10 |
| Наибольшая длина нарезаемой резьбы по копиру, мм | 40 | 50 | 50 |
| Количество рабочих скоростей шпинделя (правое — прямое вращение) | 16 | 16 | 16 | 24 |
| Количество рабочих скоростей шпинделя (левое — обратное вращение) | 4 | 4 |
| Количество автоматически переключающихся скоростей шпинделя прямых/ обратных | 4/ 1 |
| Пределы чисел оборотов шпинделя (правое — прямое вращение), об/мин | 100..4000 | 80..3150 | 80..3150 | 82..3250 |
| Пределы чисел оборотов шпинделя (левое — обратное вращение), об/мин | 200..800 | 160..630 | 160..630 |
| Конец шпинделя фланцевый по ГОСТ 12595-75 | 2-5Ц |
| Наибольший крутящий момент на шпинделе не менее, Нм (кг*м) | 60 |
| Наибольшее перемещение револьверного суппорта: продольное (Z), мм/ Круговое, град | 100 | 140 | 325/ 360° | 430/ 360° |
| Наибольшее перемещение продольного суппорта, мм | — | 100 |
| Наибольшее перемещение поперечного суппорта, мм | 80 | 100 |
| Продольное перемещение револьверного суппорта за один оборот штурвала, мм | 125,6 | 75 |
| Число упоров револьверного суппорта | 6 | 6 | 12 |
| Количество продольных подач револьверного суппорта | 3 | 3 | 3 | 8 |
| Диапазон скоростей продольных подач револьверного суппорта, мм/об | 0,05..0,3 | 0,05..0,3 | 0,028..0,3 |
| Количество подач поперечного суппорта | 3 | 3 | — | — |
| Подачи поперечного суппорта | 0,05..0,3 | 0,05..0,3 | — | — |
| Количество круговых подач револьверного суппорта | — | — | 3 | 8 |
| Количество инструментов в револьверной головке | 6 | 6 | 12 | 16 |
| Диаметр отверстий в револьверной головке, мм | 20Н7, 30Н7 |
| Диаметр расположения отверстий для инструмента в револьверной головке, мм | 170 |
| Перемещение продольное револьверной головки на одно деление лимба, мм | 0,5 |
| Цена деления лимба грубой круговой подачи револьверной головки на диаметр изделия, мм | 1 |
| Цена деления лимба тонкой круговой подачи револьверной головки на диаметр изделия, мм | 0,05 |
| Поперечное перемещение головки на радиусе расположения гнезд под инструмент за один оборот лимба при тонкой круговой подаче, мм | 1,48 |
| Наибольшее усилие подачи, допустимое механизмом продольной подачи, Н | 4000 |
| Наибольшее усилие подачи, допустимое механизмом круговой подачи, Н | 4000 |
| Количество электродвигателей на станке, кВт | 3 | 3 | 3 | 4 |
| Электродвигатель главного привода, кВт (об/мин) | 2,6/ 3,0 (1420/ 2800) | 2,6/ 3,0 (1420/ 2800) | 2,6/ 3,0 (1400/ 2800) | 3,2/ 5,3 (750/ 1495) |
| Электродвигатель гидропривода (зажим и подача прутка), кВт (об/мин) | 0,6 (1350) | 0,6 (1350) | 0,6 (1350) | 0,55 (1370) |
| Электродвигатель смазочной станции, кВт (об/мин) | нет | нет | нет | 0,25 (1380) |
| Электродвигатель насоса охлаждения, кВт (об/мин) | 0,12 (2800) | 0,12 (2800) | 0,125 (2800) | 0,14 (2800) |
| Габаритные размеры станка (длина, ширина, высота), мм | 2990 х 835 х 1555 | 3915 х 925 х 1555 | 3980 х 1000 х 1555 | 2283 х 1035 х 1255 |
| Масса станка, кг | 1080 | 1300 | 1300 | 1635 |
Запросить предложение
Уточнить цену и комплектацию: info@instanko-trade.ru.